


Cat:CNC Roll Frezing Maszyna
CNC Roll Frezing Maszyna
Ta seria narzędzi maszynowych może automatycznie wycinać rowki półksiężycowe o różnych kierunkach obrotu i dowolnym kątem helisy. Może dzielić na r...
Zobacz szczegóły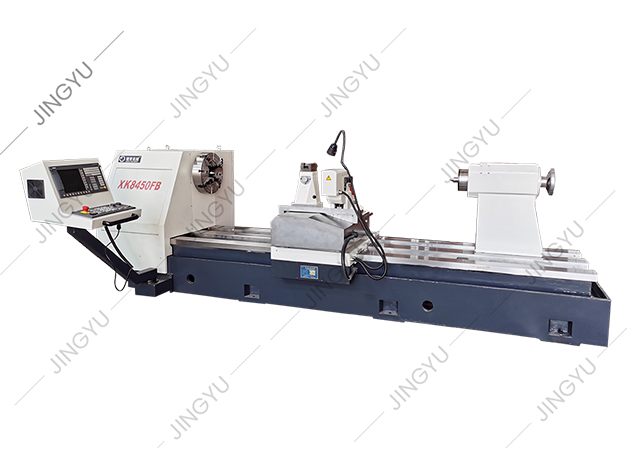
Typowy warsztat CNC rozpoczyna każde nowe zadanie frezowania od cięcia współbieżnego, zakładając, że jest to zawsze najlepszy wybór. Następnie dociera partia hartowanych rolek walcowych z kruchą zgorzeliną walcowniczą, a płytki węglikowe zaczynają odpryskiwać już przy pierwszym przejściu. Doświadczony mechanik wkracza i sugeruje konwencjonalne frezowanie, aby przebić się przez powierzchnię. Prawda jest taka, że zarówno cięcie współbieżne, jak i frezowanie konwencjonalne są technikami niezbędnymi, a właściwy wybór zależy od sztywności maszyny, stanu materiału obrabianego i wymaganego wykończenia powierzchni.
Cięcie współbieżne, zwane także frezowaniem współbieżnym, ma miejsce, gdy frez obraca się w tym samym kierunku, co posuw przedmiotu obrabianego. W momencie zazębienia się zęba, pobierany jest wiór o pełnej grubości, który zmniejsza się do zera, gdy ząb opuszcza materiał. Frezowanie konwencjonalne lub frezowanie w górę obraca się w kierunku przeciwnym do posuwu. Ząb zaczyna się bez nieodciętego wióra, ociera się o powierzchnię i stopniowo tworzy maksymalny wiór pod koniec zazębienia.
Ta pojedyncza różnica w geometrii wióra wpływa na siły skrawania, ciepło, zużycie narzędzia i wibracje. Podczas frezowania współbieżnego siła popycha frez w dół, do przedmiotu obrabianego i stołu, co pomaga ustabilizować cienkie części. Podczas konwencjonalnego frezowania siła skrawania unosi obrabiany przedmiot i odpycha frez, ale stopniowe wchodzenie w materiał wybacza błędy, gdy powierzchnia jest twarda lub maszyna ma luźne śruby pociągowe.
Na sztywnej maszynie CNC ze wstępnie naprężonymi śrubami kulowymi i bezpiecznym mocowaniem frezowanie współbieżne jest domyślnym wyborem w przypadku większości operacji. Praktyczne korzyści są wymierne:
W przypadku aluminium, stali niskowęglowej, mosiądzu i większości tworzyw sztucznych zalety te pojawiają się natychmiast w czasie cyklu i kosztach narzędzi. Frezowanie współbieżne sprawdza się również dobrze w przypadku kieszeni z cienkimi podłogami, ponieważ siła skierowana w dół pomaga utrzymać materiał w dół.
Konwencjonalne frezowanie nie jest przestarzałe. Istnieją trzy sytuacje, w których jest ono lepsze od cięcia wspinającego:
Kosztem konwencjonalnego frezowania jest większe tarcie, wyższa temperatura narzędzia i bardziej szorstkie wykończenie. W przypadku głębokich rowków wióry pozostają w rowku i mogą powodować narost na krawędzi, dlatego konieczne jest zwiększenie ilości chłodziwa lub dziobania.
| Czynnik | Frezowanie współbieżne (w dół) | Frezowanie konwencjonalne (w górę) |
|---|---|---|
| Grubość wióra | Zaczyna się grubo, kończy się cienko | Zaczyna się cienkie, kończy grube |
| Kierunek siły skrawania | W dół, w stół | W górę, podnosząc przedmiot obrabiany |
| Wykończenie powierzchni | Zwykle lepiej | Szorstko, więcej zadziorów |
| Tryb zużycia narzędzia | Równomierne zużycie, mniej ciepła | Więcej tarcia, cieplejsza krawędź |
| Ryzyko wibracji | Niski, jeśli konfiguracja jest sztywna | Wyższe podczas wstępnego pocierania |
| Tolerancja luzu | Wymaga zerowego luzu | Radzi sobie z pewnymi reakcjami |
| Najlepsze dla | Obróbka zgrubna i wykańczająca CNC | Młyny ręczne, przebijające się przez zgorzelinę |
Użyj pierwszych czterech wierszy, aby zrozumieć jakość procesu. Ostatnie trzy rzędy pomagają dopasować tryb cięcia do maszyny i stanu materiału.
W przypadku użytkowników CNC ustaw frezowanie współbieżne jako punkt wyjścia dla większości ścieżek narzędzia, zwłaszcza przejść wykańczających. Upewnij się, że na maszynie nie występują luzy i że uchwyt roboczy może wytrzymać siły skierowane w dół. Najlepsze rezultaty daje solidne imadło lub uchwyt, który dociska obrabiany przedmiot do łoża maszyny.
Sztywność maszyny jest kluczem do frezowania współbieżnego. Wzmocniona frezarka z ciężką żeliwną podstawą i wstępnie naprężonymi śrubami z podwójną nakrętką zapewnia sztywność niezbędną do frezowania współbieżnego w przypadku wymagających materiałów.
 Wzmocniona frezarka pionowa CNC do frezowania współbieżnego Ten wytrzymały młyn pionowy ma wzmocnioną żeliwną konstrukcję i wstępnie naprężone śruby kulowe, zapewniające sztywność potrzebną do wspinania się po wymagających materiałach młyna, przy jednoczesnym zachowaniu płynnego posuwu i długoterminowej precyzji. Zobacz produkt →
W tej klasie sprzętu serwonapędy eliminują luz śruby pociągowej, dzięki czemu posuw pozostaje płynny nawet przy cięciu na pełnej szerokości. Jeżeli nie da się uniknąć przejścia konwencjonalnego, należy zmniejszyć prędkość wrzeciona o 10–15% i nieznacznie zmniejszyć posuw, aby zminimalizować tarcie. Dodanie małego skosu lub wprowadzenia może również ułatwić wbijanie narzędzia w twardą powierzchnię.
Zrozumienie zasady działania a w pełni automatyczna frezarka walcowa CNC pomaga docenić sposób, w jaki systemy sterowania przełączają się między trybami cięcia w oparciu o informację zwrotną o obciążeniu. Nowoczesne sterowanie może monitorować obciążenie wrzeciona i odchylenie osi, ale geometria cięcia nadal decyduje, który tryb jest odpowiedni.
Walce stosowane w walcowniach prętów, prętów i taśm stalowych są klasycznymi przykładami przedmiotów obrabianych ze zgorzeliną ścierną i przerywanymi rowkami. Pierwsze przejście często wymaga konwencjonalnego frezowania, aby przebić się przez walcowany naskórek bez uszkodzenia wkładki. Po usunięciu zgorzeliny frezowanie współbieżne zapewnia dokładne wykończenie powierzchni wymagane do uzyskania ostatecznego profilu.
Dedykowana frezarka walcowa CNC łączy w sobie sztywne łoże, prowadnice o niskim tarciu i bezpośrednie napędy osi serwo. Ta kombinacja umożliwia frezowi utrzymanie stałego obciążenia wiórów bez efektu ciągnięcia, który przeszkadza zwykłym maszynom. Na w pełni automatycznej frezarce walcowej CNC sterownik zarządza przejściem pomiędzy konwencjonalnym wejściem i wykończeniem wznoszenia automatycznie w tym samym cyklu.
 Automatyczna frezarka walcowa CNC ze sztywnym łożem Zaprojektowana do automatycznego frezowania współbieżnego rowków walców, maszyna ta łączy w sobie sztywne łoże z czterema szynami, prowadnice o niskim tarciu i bezpośrednie napędy osi serwo, aby utrzymać stałe obciążenie wiórów i zmniejszyć drgania podczas obróbki z dużymi obciążeniami. Zobacz produkt →
W przypadku dużych walców z głębokimi rowkami półksiężycowymi wytrzymała frezarka walcowa z wrzecionem o wysokim momencie obrotowym i dużym rozstawem łóż pochłania wibracje, które zwykle powodują drgania podczas frezowania współbieżnego. Dodatkowa masa utrzymuje płytkę w kontakcie z powierzchnią roboczą i zapobiega odbiciu się narzędzia od profilu rowka.
Wybór pomiędzy frezowaniem współbieżnym a frezowaniem konwencjonalnym nie jest kwestią stylu. Jest to decyzja procesowa oparta na stanie maszyny, powierzchni materiału i wymaganym wykończeniu. Zacznij od frezowania współbieżnego na sztywnym sprzęcie CNC, aby uzyskać czyste wykończenie powierzchni i dłuższą żywotność narzędzia. Przejdź na frezowanie konwencjonalne, jeśli masz do czynienia z twardą zgorzeliną, maszyną z luzem lub operacją ręczną, gdzie liczy się wyczucie. Dopasowując tryb cięcia do rzeczywistych warunków, uzyskasz spójne cięcia, mniej odpadów i dłuższy budżet na narzędzia.

Ta seria narzędzi maszynowych może automatycznie wycinać rowki półksiężycowe o różnych kierunkach obrotu i dowolnym kątem helisy. Może dzielić na r...
Zobacz szczegóły
W związku z problemami przetwarzania stali stalowej, maszyna do mielenia rollowego XK8450 jest nowym typem maszyny do przetwarzania rowka CNC oprac...
Zobacz szczegóły
CK84 Seria CNC Roll tokarka przyjmuje system Siemens 828D CNC i jest napędzany przez silnik serwo. Projektując to narzędzie maszynowe, w pełni prze...
Zobacz szczegóły
Obecnie grawerowanie wzorów w kraju i za granicą ogólnie przyjmuje metodę elektrolizy, zwykłe poziome frezowanie maszyn do mielenia i inne metody p...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Maszyna grawerowania rolki CNC nadaje się do przetwarzania różnych oznaczeń twarzy na końcu rolki. Za pośrednictwem automatycznego oprogramowania d...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Ta seria dotyczy głównie CNC Crescent Groove Mycining, aby zapewnić części noszące powszechne, takie jak uchwyty na narzędzia do mielenia, frezowan...
Zobacz szczegóły
Ta seria dostarcza głównie części noszących części do tokarów CNC, takich jak CBN Blades, PCD Blades, Proccs, Swuts itp.
Zobacz szczegóły
Dostarczamy również inne części zamienne, takie jak kadry na kratkę, narzędzia do rozkładu, pompy olejowe, silniki, systemy CNC itp.
Zobacz szczegółyNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, prowincja Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Prawa autorskie © Nantong Jingyu Machinery Co., Ltd. Wszelkie prawa zastrzeżone

