


Cat:Tokarka do obracania CNC Roll
Tokarka z wysokiej precyzji CNC
Ta seria narzędzi maszynowych służy głównie do przekazywania i przetwarzania bułek. Może również obrócić zewnętrzne koło i szyję z rolkami, a także...
Zobacz szczegóły
Kierownik walcowni wyjaśnił kiedyś, dlaczego warsztat wymienił ręczną tokarkę kopiującą na toczenie zgrubne: rano maszyna osiągała tolerancję, ale po południu na gotowej rolce widoczne było zużycie układu hydraulicznego i dryft termiczny. To doświadczenie jest powszechne w przypadku obróbki ciężkiej. Tokarka pozioma CNC eliminuje większość tej zmienności, ponieważ każdy ruch osi jest kontrolowany przez pętlę cyfrową, a ścieżka narzędzia jest generowana na podstawie programu części, a nie z szablonów krzywek. Jeśli przedmiotami obrabianymi są wały, rolki, osie, tuleje lub jakakolwiek część, której długość jest większa niż jej średnica, konfiguracja pozioma jest zwykle najbardziej praktycznym i opłacalnym początkiem.
Mówiąc prościej, pozioma tokarka CNC zapewnia spójność procesu. Oś wrzeciona jest równoległa do podłoża, dzięki czemu długie elementy można podeprzeć pomiędzy uchwytem a ruchomym kłem, a siły skrawania wciskają się w dół do łoża. Takie ustawienie pozwala maszynie łączyć ciężkie przejścia zgrubne z przejściami wykańczającymi, które utrzymują okrągłość w granicach kilku mikronów.
Praktyczny wpływ jest mierzalny. Sztywna tokarka z wstępnie naprężonymi prowadnicami liniowymi lub hartowanymi prowadnicami skrzynkowymi będzie utrzymywać powtarzalną dokładność pozycjonowania w granicach 0,005 mm. Każda część z partii zaczyna się od tego samego błędu ścieżki narzędzia i tej samej kompensacji termicznej. Stabilność termiczna jest jednym z głównych powodów, dla których tokarki CNC przewyższają maszyny ręczne; system sterowania może zastosować kompensację zmian temperatury, a operator nie musi wyrównywać centrów dla każdej nowej rolki.
Z punktu widzenia planowania produkcji przejście z tokarek kopiujących na CNC również skraca czas przezbrajania. Programy części można przywoływać z pamięci, korekcje narzędzi są zapisywane według numeru narzędzia, a kontrola pierwszego elementu staje się krokiem potwierdzającym, a nie pętlą prób i błędów.
Decyzja podjęta przez maszynę jest tak naprawdę decyzją dotyczącą sztywności. Najpierw spójrz na łóżko. Tokarki poziome do dużych obciążeń są zwykle zbudowane na jednoczęściowym łożu żeliwnym lub ze stali żebrowanej. Łoże tłumi wibracje podczas obróbki przerywanej, a dokładność hartowanych prowadnic określa, jak prosto wózek porusza się wzdłuż osi Z. Tokarka, która traci prostoliniowość pod obciążeniem, przenosi ten błąd bezpośrednio na stożek korpusu walca.
Główka jest drugim priorytetem. Do obróbki walców wrzeciono potrzebuje zarówno wysokiego momentu obrotowego przy niskiej prędkości, jak i szerokiego zakresu prędkości dla różnych materiałów narzędzi. Wrzeciennik napędzany przekładnią zapewnia wysoki moment obrotowy; zintegrowane wrzeciono silnika zapewnia lepsze wykończenie powierzchni przy dużej prędkości. Wielu praktycznych nabywców wybiera dwubiegową skrzynię biegów z regulacją częstotliwości, aby uzyskać jedno i drugie.
Narzędzia są utrzymywane przez głowicę rewolwerową lub imak narzędziowy. Głowica CNC z 8 do 12 stacjami skraca czas przezbrajania i umożliwia wykonanie większej liczby operacji w jednym ustawieniu. Jeśli oprócz toczenia część wymaga frezowania, wiercenia lub rowkowania, potrzebna jest napędzana głowica rewolwerowa z napędzanymi narzędziami. Wreszcie konik stanowi drugi punkt podparcia; w przypadku smukłych rolek niezbędna jest hydraulicznie uruchamiana pinola konika z regulowanym dociskiem, aby zapobiec zginaniu.
Przed porównaniem marek porównaj konfiguracje. Tokarki pionowe utrzymują przedmiot obrabiany na poziomym stole, dzięki czemu grawitacja pomaga utrzymać stabilność części o dużej średnicy. Tokarki poziome obsługują długie przedmioty wzdłuż ich linii środkowej, a wióry spadają poza strefę skrawania. Poniższa tabela podsumowuje rozróżnienia istotne dla większości odbiorców przemysłowych.
| Czynnik | Tokarka pozioma CNC | Tokarka pionowa CNC |
|---|---|---|
| Najlepszy kształt przedmiotu obrabianego | Wały, rolki, osie, tuleje | Kołnierze, koła zamachowe, duże pierścienie |
| Długość przedmiotu obrabianego | Ograniczone długością łóżka i stabilnymi odpoczynkami | Ograniczone wysokością maszyny i rozmiarem stołu |
| Średnica przedmiotu obrabianego | Ograniczone średnicą obrotu nad łóżkiem | Może obsługiwać bardzo duże średnice na niewielkiej powierzchni |
| Usuwanie wiórów | Frytki spadają w dół; płukanie chłodziwa jest bezpośrednie | Żetony pozostają na stole; potrzebuje mocniejszego płynu chłodzącego |
| Wygoda konfiguracji | Łatwy załadunek za pomocą dźwigu i centrów | Łatwe do ciężkich, krótkich części, które leżą płasko |
| Typowe zastosowanie w sklepie z rolkami | Toczenie korpusu walca, wykańczanie szyjki, rowkowanie | Rolka skierowana do końca i praca z dużymi pierścieniami |
W przypadku sklepu z rolkami rzadko zadaje się pytanie, czy poziome rozwiązanie jest ogólnie lepsze. Chodzi o to, czy średnica części jest zbyt duża w stosunku do możliwości obrotu maszyny poziomej. Walce do walcarek taśm są długie i mają stosunkowo małą średnicę, dlatego w operacjach korpusu, szyjki i rowka dominują maszyny poziome. Maszyny pionowe pojawiają się przy obróbce pierścieni o bardzo dużej średnicy lub rolek z krótkim kołnierzem.
Częstym błędem jest porównywanie jedynie ceny, maksymalnej średnicy toczenia i prędkości obrotowej wrzeciona. Rzeczywisty koszt tokarki pokazuje, jak dobrze sztywność i konfiguracja odpowiadają Twojemu zestawowi części. Zacznij od krótkiej listy kontrolnej oceny:
Przydatnym sposobem uporządkowania myślenia jest ścieżka decyzyjna:
 Tokarka CNC o dużej wytrzymałości do obróbki walców hartowanych W tej tokarce walcowej CNC zastosowano sztywne łoże prowadzące 4 plus 1 i wrzeciennik o wysokim momencie obrotowym, odpowiednie do cięcia walców hartowanych lub półhartowanych, gdzie stabilność strukturalna ma większe znaczenie niż prędkość wrzeciona. Zobacz produkt →
W naszej pracy w Nantong Jingyu Machinery wysokowydajne tokarki poziome to maszyny, które najczęściej toczą walcowane walce ze stali i aluminium. Decydującym czynnikiem jest dopasowanie konstrukcji do momentu skrawania, a nie do prędkości maksymalnej. Jeśli większość części to walce hartowane lub półhartowane, sztywne łoże, wrzeciennik o wysokim momencie obrotowym i niezawodny konik mają większe znaczenie niż liczba obrotów na minutę.
Kiedy walec osiągnął już twardość końcową lub prawie twardą, tokarka jest niewłaściwym narzędziem. Szlifierka do walców CNC jest lepszą inwestycją, ponieważ podczas szlifowania unika się ciepła i wibracji, które wprowadzałoby toczenie.
Jakość instalacji determinuje długoterminową dokładność. Tokarkę poziomą należy wypoziomować na fundamencie betonowym spełniającym wymagania producenta. Typowa tolerancja wynosi 0,02 mm na metr na łożu, sprawdzana za pomocą precyzyjnej poziomu. Nie pomijaj podkładek wibracyjnych, jeśli maszyna będzie wykonywać obróbkę przerywaną; warstwa tłumiąca utrzymuje krawędź skrawającą stabilnie i zapobiega powstawaniu drgań.
Podczas pierwszych zmian obserwuj wzrost temperatury. Uruchomić wrzeciono z normalną prędkością roboczą na 20 do 30 minut przed wykonaniem przejścia wykańczającego. System CNC może zastosować kompensację termiczną, ale nadal potrzebna jest powtarzalna procedura rozgrzewania.
Podczas codziennej konserwacji należy priorytetowo traktować chłodziwo i system zarządzania wiórami. Podczas toczenia walców podczas intensywnego skrawania powstają drobne wióry ścierne, które powodują zużycie prowadnic i uszczelek głowicy, jeśli chłodziwo nie jest filtrowane. Wymieniaj wkłady filtrów zgodnie z harmonogramem, codziennie sprawdzaj poziom oleju w prowadnicy i sprawdzaj zużycie szczęk uchwytu. Czysta maszyna dłużej zachowuje tolerancję, a jej naprawa jest tańsza.
Dostępność części zamiennych to ukryty koszt słabo obsługiwanej maszyny. Zapytaj dostawcę o terminy dostaw łożysk wrzecion, sprzęgieł głowicy rewolwerowej i śrub kulowych. Jeśli nie możesz przechowywać kluczowych części zamiennych w pobliżu, awaria zamienia się w tygodnie przestojów. Części zamienne do tokarek i akcesoria do ściernic są dla naszych klientów magazynowane właśnie dlatego, że uszkodzony enkoder lub zużyta śruba kulowa nie powinny być punktem wyjścia do negocjacji w sprawie nowej dostawy.
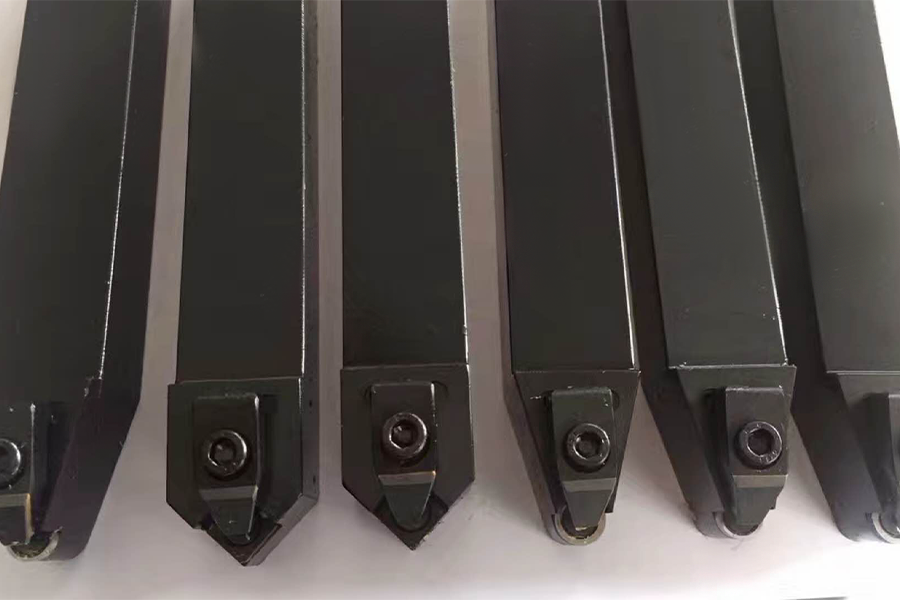 Części zamienne do tokarek CNC, w tym płytki i uchwyty narzędziowe W tej sekcji wymieniono podstawowe komponenty zamienne, takie jak płytki CBN i PCD oraz oprawki narzędzi tokarskich, co pomaga ocenić dostępność części zamiennych i uniknąć długich przestojów tokarki. Zobacz produkt →
Bezpieczeństwo powinno być również częścią planu. Upewnij się, że maszyna spełnia Twoje standardy elektryczne, osłona uchwytu jest zablokowana, a operator może szybko zatrzymać wrzeciono za pomocą hamulca nożnego lub kontrolowanego zatrzymania. Dobra tokarka CNC ogranicza konieczność ręcznej obsługi, ale tylko wtedy, gdy co tydzień sprawdzane są układy mocowania, przenośnika wiórów i hamulca wrzeciona.
Wartość tokarki poziomej CNC wynika z dopasowania maszyny do mieszanki części. Ciężka, sztywna maszyna o nieco wyższej cenie początkowej często zwraca tę dodatkową inwestycję w postaci mniejszego zużycia narzędzi i mniejszej liczby rolek złomu w pierwszym roku. Dostawca, który omawia Twoje rysunki przed przygotowaniem oferty, zazwyczaj rozwiązał podobny wniosek dla innego klienta.
Następnym praktycznym krokiem jest przesłanie dostawcy trzech rzeczy: rysunku walca z tolerancjami, zakresu materiału i twardości oraz średniej ilości partii. Z naszego doświadczenia wynika, że te trzy dane wejściowe wystarczą, aby zalecić konkretny moment obrotowy wrzeciona, typ prowadnicy, konfigurację głowicy rewolwerowej i plan automatyzacji. Nie musisz być ekspertem w budowie obrabiarek, aby kupić odpowiednią tokarkę poziomą CNC; musisz tylko dokładnie określić, jakie elementy będziesz na nim obrabiał.

Ta seria narzędzi maszynowych służy głównie do przekazywania i przetwarzania bułek. Może również obrócić zewnętrzne koło i szyję z rolkami, a także...
Zobacz szczegóły
Ta seria narzędzi maszynowych służy głównie do przekazywania i przetwarzania bułek. Może również obrócić zewnętrzne koło i szyję z rolkami, a także...
Zobacz szczegóły
CK8465H CNC Roll Toka łóżko przyjmuje 2 3 ciężką liniową konstrukcję przewodnika, to znaczy dwie prostokątne szyny prowadzące ułożone poziomo na łó...
Zobacz szczegóły
CK84 Seria CNC Roll tokarka przyjmuje system Siemens 828D CNC i jest napędzany przez silnik serwo. Projektując to narzędzie maszynowe, w pełni prze...
Zobacz szczegóły
Wszystkie trzy osie maszyny to śruby kulowe 50 × P10 na poziomie P3, a proces montażu 2-endowego stałego pretensji służy do wzmocnienia sztywności ...
Zobacz szczegóły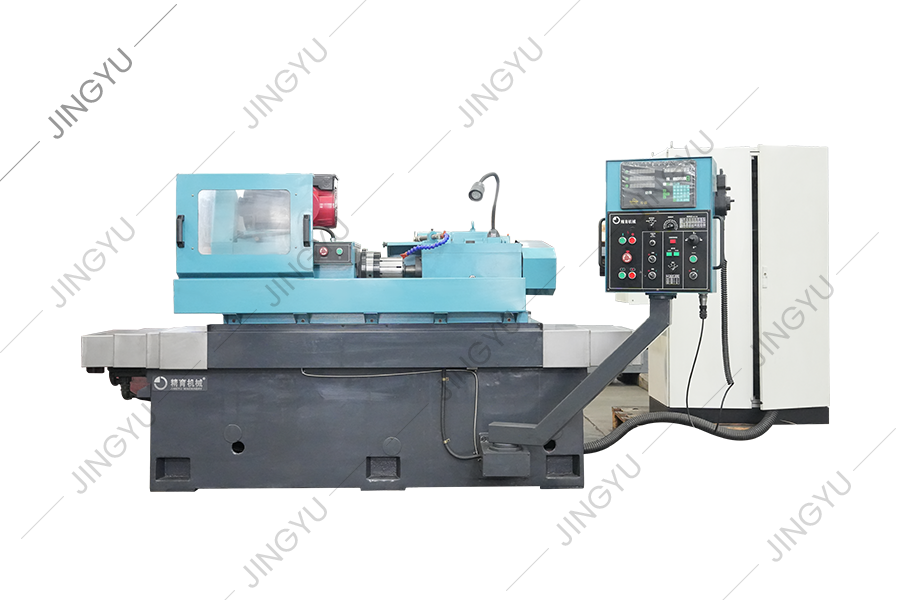
Szlifierka tworząca pierścień jest używana głównie do szlifowania pierścieni wałków węglika wolframowego w celu uzyskania szybkiej produkcji drutu....
Zobacz szczegóły
MK8450 CNC Roll Sturet jest używany głównie do szorstkiego mielenia, półfinickiego szlifowania, drobnego szlifowania i szlifowania zewnętrznego kół...
Zobacz szczegóły
Obecnie grawerowanie wzorów w kraju i za granicą ogólnie przyjmuje metodę elektrolizy, zwykłe poziome frezowanie maszyn do mielenia i inne metody p...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Ta seria dostarcza głównie części noszących części do tokarów CNC, takich jak CBN Blades, PCD Blades, Proccs, Swuts itp.
Zobacz szczegółyNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, prowincja Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Prawa autorskie © Nantong Jingyu Machinery Co., Ltd. Wszelkie prawa zastrzeżone

