


Cat:CNC Roll Frezing Maszyna
Maszyna do notowania i znakowania CNC
Seria XK9350 Seria CNC Roll Rolka półksiężyca rowka rowka jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania rolki o ...
Zobacz szczegóły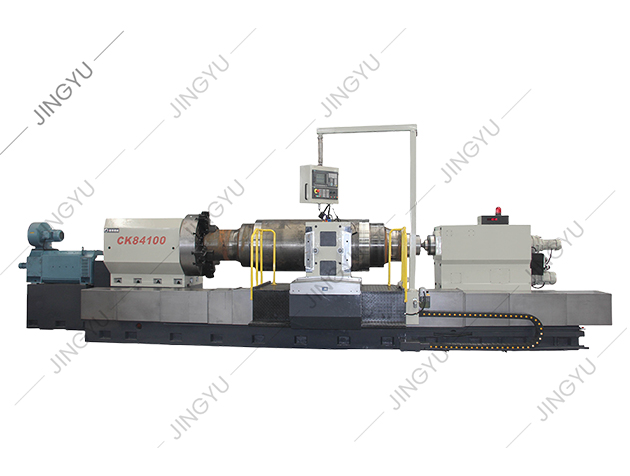
Mechanik ładuje stalową rolkę do tokarki, zamyka osłonę i naciska przycisk rozpoczęcia cyklu. Głowica rewolwerowa indeksuje, narzędzie dotyka, a pierwsze przejście wycina czysty cylinder z dokładnością do 0,05 mm. Nic z tego nie dzieje się przez przypadek. Dzieje się tak, ponieważ ktoś rozumie niewielki zestaw podstaw CNC: osie, układy współrzędnych, kod G, przesunięcia robocze, kompensację narzędzia i bezpieczną weryfikację. Jeśli dopiero zaczynasz przygodę z CNC lub rozważasz zakup maszyny, oto podstawy, które oddzielają kontrolowany proces od złomu i awarii.
W tym przewodniku zdobędziesz podstawową wiedzę w kolejności, w jakiej będziesz z niej faktycznie korzystać. Zobaczysz jak porusza się maszyna CNC, co każe jej program, jak ustawić zadanie i co sprawdzić przed cięciem metalu. Celem nie jest przekształcenie Cię w programistę za jednym razem. Ma pomóc Ci przeczytać arkusz konfiguracji, postępować zgodnie z programem i zadawać lepsze pytania, gdy na stole pojawia się maszyna lub dostawca.
Maszyna CNC to obrabiarka sterowana przez komputer, która wykonuje zapisany program. Komputer nie „wie” jak wyciąć część. Śledzi tylko współrzędne, prędkości posuwu i polecenia przełączania. Wynik fizyczny zależy od trzech współpracujących podsystemów:
Kiedy maszyna traci dokładność, przyczyną rzadko jest sam program. Może to być wzrost temperatury we wrzecionie, zużycie prowadnic, luźny uchwyt narzędzia lub przesunięcie robocze ustawione z brudnej powierzchni. Podstawowa wiedza na temat CNC oznacza wiedzę, którą warstwę sprawdzić jako pierwszą.
Jeśli pracujesz z obróbką walcową, rodzina maszyn jest równie ważna jak sterowanie. A Producent tokarek rolkowych CNC taka jak Nantong Jingyu Machinery buduje maszyny w oparciu o te same zasady, ale z wytrzymałymi łóżkami i funkcjami specyficznymi dla rolek.
Każdy ruch CNC jest opisany w układzie współrzędnych. Najpopularniejszym jest układ kartezjański: X, Y i Z dla osi liniowych oraz A, B i C dla osi obrotowych. Na tokarce X zwykle steruje średnicą, a Z kontroluje długość. Na frezarce X i Y pozycjonują stół, a Z steruje głębokością wrzeciona.
W codziennej pracy liczą się dwa zera. Zero maszynowe to stałe odniesienie ustawione przez konstruktora. Punkt pracy zerowy to punkt wybrany dla części, często przechowywany na stronach przesunięć roboczych, takich jak G54. Błąd tutaj przesuwa każde cięcie. Typową kontrolą tolerancji jest dotknięcie znanej powierzchni, ustawienie przesunięcia, a następnie sprawdzenie za pomocą czujnika zegarowego przed uruchomieniem programu.
Więcej osi nie oznacza automatycznie lepszej maszyny. Zmieniają możliwości maszyny i wymagane umiejętności konfiguracji. Poniższy wykres przedstawia typowe wykorzystanie w hali produkcyjnej według konfiguracji osi.
Wartości procentowe ilustrują typową pracę w warsztatach, a nie regułę. Praktyczny punkt jest taki, że maszyna 3-osiowa z wykwalifikowanym operatorem i dobrym osprzętem często pokonuje źle ustawioną maszynę 5-osiową.
Program CNC to lista bloków. Każdy blok może zawierać ruch narzędzia, prędkość posuwu, polecenie wrzeciona lub funkcję maszyny. Kody G przygotowują maszynę do określonego rodzaju ruchu. Kody M włączają i wyłączają funkcje pomocnicze. Nie musisz zapamiętywać każdego kodu, ale powinieneś rozpoznać te, które pojawiają się w niemal każdym programie.
| Code | Znaczenie | Praktyczna uwaga |
|---|---|---|
| G00 | Szybkie pozycjonowanie | Porusza się z maksymalną prędkością. Nigdy nie zakładaj, że uniknie to zacisku lub uchwytu. |
| G01 | Interpolacja liniowa | Tnie po linii prostej z zaprogramowanym posuwem. |
| G02/G03 | Interpolacja kołowa (CW/CCW) | Wymaga środka lub promienia łuku oraz prawidłowego wyboru płaszczyzny. |
| G54 | Układ współrzędnych pracy | Przechowuje część zerową. Zawsze sprawdzaj przed rozpoczęciem cyklu. |
| G41/G42 | Kompensacja ostrza w lewo/w prawo | Przesuwa ścieżkę narzędzia o promień narzędzia. Zły kierunek oznacza złom. |
| M03/M05 | Wrzeciono w prawo / zatrzymanie wrzeciona | Przed pierwszym cięciem potwierdź kierunek i prędkość. |
| M08/M09 | Chłodziwo włączone/chłodzące wyłączone | Chłodziwo wpływa na odprowadzanie wiórów i stabilność termiczną. |
| M30 | Zakończenie programu i reset | Powoduje powrót programu na początek następnego cyklu. |
Struktura programu ma takie samo znaczenie jak poszczególne kody. Bezpieczna kolejność bloków to: bezpieczny start, zmiana narzędzia, start wrzeciona, dosunięcie, cięcie, wycofanie, wyłączenie chłodziwa, zatrzymanie wrzeciona i powrót. Wiele awarii wynika z szybkiego ruchu, który został zapisany przed potwierdzeniem przesunięcia roboczego.
Niezawodne zadanie CNC odbywa się według sekwencji. Pomijanie kroków polega na tym, że maszyna odcina powietrze, przecina osprzęt lub wycina kosztowną część w niewłaściwym miejscu. Podstawowy przepływ to:
W przypadku obróbki walców sekwencja konfiguracji często obejmuje dodatkowe kontrole. Ciężka rolka może ważyć kilka ton, więc siła docisku, wyśrodkowanie i stabilna pozycja spoczynkowa bezpośrednio wpływają na okrągłość i zbieżność. Maszyna ze sztywnym łożem i stabilnym systemem sterowania zmniejsza liczbę niezbędnych korekt przesunięć pomiędzy częściami.
Kiedy oceniasz maszynę, zapytaj, jak sterowanie radzi sobie z przesunięciem przesunięcia roboczego, zarządzaniem trwałością narzędzi i ponownym uruchomieniem programu. Funkcje te wpływają na to, jak szybko operator może odzyskać siły po zepsutym narzędziu lub przerwie w zasilaniu.
Różne operacje wykorzystują te same podstawy CNC, ale stosują je na różne sposoby. Poniższe drzewo grupuje główne operacje, które zobaczysz w ogólnym warsztacie obróbczym oraz podczas pracy specyficznej dla walców.
Wokół każdej operacji zbudowana jest rodzina maszyn. Do toczenia walców przeznaczona jest dedykowana tokarka CNC do walcowania, która umożliwia obróbkę cylindryczną przy dużym usuwaniu materiału i stałej kontroli średnicy.
 Tokarka walcowa CNC serii CK84 ze sterowaniem Siemens 828D Przejrzyj tę tokarkę walcową CNC do toczenia walcowego walcowego o dużej wydajności usuwania materiału, dostępną jako CK84100 i CK84125 ze sterowaniem Siemens 828D. Zobacz produkt →
Podczas wykańczania szlifierka walcowa CNC skupia się na wykończeniu powierzchni, okrągłości i stabilności wymiarowej.
W przypadku prac profilowych, takich jak rowki lub oznaczenia, maszyna do nacinania walców CNC zapewnia kontrolowany ruch frezowania lub nacinania.
Cena to liczba, którą najłatwiej porównać i która sama w sobie jest najmniej użyteczna. Maszyna CNC jest aktywem produkcyjnym. Koszt złego wyboru objawia się później w postaci odrzuconych części, długich czasów konfiguracji lub kosztownych przestojów. Dokonując przeglądu maszyny, sprawdź następujące punkty:
W przypadku walcowni istota tokarki rolkowej CNC często sprowadza się do tego, jak maszyna utrzymuje wyrównanie pod dużymi obciążeniami. Więcej na ten temat przeczytasz w rdzeń tokarki walcowej CNC . Ta sama logika dotyczy szlifowania i frezowania: platforma mechaniczna określa sufit, a system sterowania określa, jak łatwo operator może do niego dotrzeć.
Maszyny CNC są bezpieczne, jeśli operator przestrzega dyscypliny podczas konfiguracji. Są niebezpieczni, gdy ktoś traktuje strażnika jako niedogodność. Podstawowe zasady są proste:
Konserwacja opiera się na tej samej zasadzie. Codzienne kontrole obejmują smarowanie prowadnic, ciśnienie powietrza i poziom płynu chłodzącego. Cotygodniowe kontrole obejmują gromadzenie się wiórów, stan filtra i czystość oprawki narzędziowej. Comiesięczne kontrole obejmują luz, poziom i połączenia elektryczne. Maszyna, która jest konserwowana zgodnie z harmonogramem, jest znacznie mniej narażona na awarię podczas krytycznego zadania.
Podstawy CNC nie są tajemnicą. Stanowią one zbiór relacji: współrzędne mówią maszynie, dokąd ma się udać, kod G mówi jej, jak się poruszać, przesunięcia informują, gdzie znajduje się część, a dyscyplina podczas konfiguracji utrzymuje narzędzie z dala od wszystkiego, co nie powinno być cięte. Jeśli rozumiesz te zależności, możesz z pewnością przeczytać program, skonfigurować zadanie i ocenić maszynę. Niezależnie od tego, czy toczysz mały wał, czy obrabiasz wielotonowy cylinder, obowiązują te same podstawy. Zacznij od układu współrzędnych, naucz się kodów, które widzisz na co dzień i nigdy nie pomijaj etapu weryfikacji przed rozpoczęciem cyklu.

Seria XK9350 Seria CNC Roll Rolka półksiężyca rowka rowka jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania rolki o ...
Zobacz szczegóły
W świetle problemów z szybkim przetwarzaniem stali, maszyna do frezowania rollowego XK8450 CNC jest nowym typem maszyny do przetwarzania rowka CNC ...
Zobacz szczegóły
Maszyna mielenia wzmocniona przez CNC przyjmuje pełne podstęp wrzeciona, a część transmisji wrzeciona przyjmuje przekładnie z precyzją ponad 6 pozi...
Zobacz szczegóły
Wszystkie trzy osie maszyny to śruby kulowe 50 × P10 na poziomie P3, a proces montażu 2-endowego stałego pretensji służy do wzmocnienia sztywności ...
Zobacz szczegóły
MK8450 CNC Roll Sturet jest używany głównie do szorstkiego mielenia, półfinickiego szlifowania, drobnego szlifowania i szlifowania zewnętrznego kół...
Zobacz szczegóły
Obecnie grawerowanie wzorów w kraju i za granicą ogólnie przyjmuje metodę elektrolizy, zwykłe poziome frezowanie maszyn do mielenia i inne metody p...
Zobacz szczegóły
Maszyna grawerowania rolki CNC nadaje się do przetwarzania różnych oznaczeń twarzy na końcu rolki. Za pośrednictwem automatycznego oprogramowania d...
Zobacz szczegóły
Ta maszyna jest używana głównie do szlifowania i naprawy frezarki gwintowanego krzyżowego żebra, które może łatwo naprawić i szlifować krawędź frez...
Zobacz szczegóły
MX250 to standardowa maszyna do sosu diamentowego, używana do formowania i sosu diamentowego do metalurgicznych stalowych młynów. Średnica diamento...
Zobacz szczegóły
Dostarczamy również inne części zamienne, takie jak kadry na kratkę, narzędzia do rozkładu, pompy olejowe, silniki, systemy CNC itp.
Zobacz szczegółyNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, prowincja Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Prawa autorskie © Nantong Jingyu Machinery Co., Ltd. Wszelkie prawa zastrzeżone

