


Cat:CNC Roll Frezing Maszyna
Maszyna do notowania i znakowania CNC
Seria XK9350 Seria CNC Roll Rolka półksiężyca rowka rowka jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania rolki o ...
Zobacz szczegóły
Cięcie współbieżne zapewnia najczystsze i najdokładniejsze wykończenie powierzchni podczas frezowania CNC — ale tylko wtedy, gdy maszyna i konfiguracja są w stanie wytrzymać siły skrawania. W przypadku producentów rolek i warsztatów z ciężkim sprzętem warunek ten jest zwykle spełniony.
W tym artykule wyjaśniono, czym jest cięcie wznoszące, jak wypada w porównaniu z cięciem konwencjonalnym i kiedy wybrać każdą strategię w rzeczywistej produkcji.
Podczas frezowania współbieżnego frez obraca się w tym samym kierunku, co posuw przedmiotu obrabianego. Ząb tnący wchodzi w materiał z pełną grubością wióra i rozrzedza go pod koniec zagłębienia. Podczas frezowania konwencjonalnego ząb zaczyna się od zerowej grubości wióra, ociera się o powierzchnię, a na końcu osiąga maksymalną grubość.
Cięcie współbieżne nazywane jest również frezowaniem współbieżnym; konwencjonalne nazywa się frezowaniem. Nazwy wskazują, czy narzędzie porusza się „w dół” wraz z obrotem, czy „w górę” względem niego.
| Czynnik | Cięcie wspinaczkowe | Cięcie konwencjonalne |
|---|---|---|
| Obrót narzędzia a posuw | Ten sam kierunek | Kierunek przeciwny |
| Grubość wióra | Najgrubszy na wejściu, malejący | Najcieńszy na wejściu, rosnący |
| Akcja cięcia | Czyste odcięcie, mniejsze tarcie | Tarcie na początku, większe tarcie |
| Wykończenie powierzchni | Lepiej na sztywnych konfiguracjach | Może pozostawiać wypolerowaną lub rozmazaną powierzchnię |
| Tendencja siły | W dół (do frezowania obwodowego) | W górę (ma tendencję do podnoszenia przedmiotu obrabianego) |
| Zużycie narzędzia | Mniejsze zużycie, gdy konfiguracja jest sztywna | Większe zużycie krawędzi na skutek tarcia |
| Ryzyko | Odchylenie narzędzia może spowodować chwycenie | Ryzyko hartowania |
Grubość wióra jest głównym powodem, dla którego nowoczesne warsztaty CNC preferują cięcie wznoszące. W przypadku konwencjonalnego cięcia płytka lub frez palcowy rozpoczyna się od zerowego obciążenia wiórów, co oznacza, że krawędź popycha zamiast nożyc. Powoduje to tarcie, nagrzewanie i utwardzanie przez zgniot w przypadku wielu stali. Gdy narzędzie wgryza się głębiej, uderza w utwardzoną warstwę i zużywa się szybciej.
Cięcie współbieżne rozpoczyna się przy maksymalnym obciążeniu wiórów. Krawędź natychmiast odcina materiał, redukując gromadzenie się ciepła i pozostawiając gładszą powierzchnię. Siła skrawania ma również tendencję do popychania przedmiotu obrabianego w dół w kierunku stołu, co utrzymuje część stabilną.
Ta stabilność ma znaczenie podczas frezowania długich, cylindrycznych przedmiotów, takich jak rolki. Siła tnąca skierowana w dół pomaga utrzymać rolkę przy bloku V lub podtrzymce. Jest to jeden z powodów, dla których producenci frezarek walcowych CNC do dużych obciążeń programują wznoszenie jako domyślną strategię wykańczania.
Cięcie współbieżne ma jedną dobrze znaną wadę: jeśli maszyna ma luz lub niewystarczającą sztywność, frez może chwycić obrabiany przedmiot i pociągnąć się do przodu. Może to spowodować przechylenie się stołu, złamanie narzędzia lub pozostawienie falistego wykończenia. Dlatego starsze maszyny ze śrubami pociągowymi i bez kompensacji luzu tradycyjnie pracowały w trybie konwencjonalnym.
Na maszynie CNC ze śrubami kulowymi, wstępnie naprężonymi prowadnicami i odpowiednim dostrojeniem serwomechanizmu luz jest minimalny. Cięcie wznoszące staje się nie tylko bezpieczne, ale i preferowane. W przypadku ciężkich operacji frezowania wymagane jest solidne wrzeciono i stabilny uchwyt roboczy. Maszyny do szlifowania i rowkowania walców są zbudowane zgodnie z tym standardem.
Wibracje to kolejna kwestia, którą należy wziąć pod uwagę. Cięcie współbieżne generuje mniej wibracji niż cięcie konwencjonalne, szczególnie gdy narzędzie wchodzi pod stałym kątem. Jeśli jednak narzędzie zacznie wibrować, może to spowodować powstawanie drgań. Zostało to omówione bardziej szczegółowo w powiązanym artykule na temat zarządzanie wibracjami w szlifierkach walcowych CNC .
Rowkowanie wymaga wycinania precyzyjnych wzorów w walcach ze stali hartowanej lub żeliwa. Zarówno przejścia zgrubne, jak i wykańczające muszą utrzymywać wąskie tolerancje szerokości, głębokości i położenia rowka. Cięcie współbieżne pomaga na kilka sposobów: zapewnia czystsze cięcie, zmniejsza powstawanie zadziorów i wydłuża żywotność narzędzi kształtowych i płytek z węglika powlekanego.
W produkcji powszechną praktyką jest stosowanie konwencjonalnego cięcia w pierwszym przejściu zgrubnym, gdy występuje zgorzelina lub nierówna powierzchnia, a następnie przejście na cięcie wspinające w celu wykończenia. Powód jest prosty: szorstka skóra może wyszczerbić krawędź węglika, jeśli pierwsze sprzęgnięcie jest zbyt agresywne. Gdy powierzchnia jest czysta, cięcie wznoszące zapewnia dokładność niezbędną do uzyskania ostatecznego konturu.
W przypadku powierzchni walcowanych różnicę w wykończeniu powierzchni można zmierzyć w wartościach Ra lub Rz. Z naszego doświadczenia wynika, że przejście z przejścia wykańczającego z konwencjonalnego na obróbkę wspinającą może poprawić chropowatość powierzchni o mierzalny margines, jeśli ścieżka narzędzia jest odpowiednio dostosowana. Zmniejszenie tarcia zmniejsza również ryzyko rozmazywania, co ma kluczowe znaczenie w przypadku rolek, które nadają teksturę arkuszowi blachy lub wytłaczają wzory.
Przejście z cięcia konwencjonalnego na koszenie wznoszące to nie tylko zmiana kierunku. Musisz dostosować kilka parametrów:
W przypadku materiałów walcowanych, takich jak stal narzędziowa D2 lub żeliwo chłodzone, punktem wyjścia jest niewielka promieniowa głębokość skrawania (0,5–1,0 mm) w trybie wznoszenia i posuw około 0,1–0,2 mm na ząb, a następnie udoskonalenie w oparciu o uzyskane wykończenie.
W typowym warsztacie zajmującym się naprawą walców proces rozpoczyna się od konwencjonalnego frezowania w celu usunięcia uszkodzonej warstwy. Następnie operator przełącza się na cięcie wspinające w celu wykonania ostatniego przejścia, które definiuje profil rowka. Ponieważ cięcie wznoszące pozostawia czystszą powierzchnię, rolka trafia do szlifierki z mniejszą ilością usuniętego naddatku, co skraca całkowity czas cyklu.
 Automatyczna frezarka walcowa CNC ze sterowaniem sześcioosiowym Siemens Zaprojektowana z myślą o precyzyjnej naprawie walców, maszyna ta posiada sztywne, zintegrowane łoże i utwardzane prowadnice umożliwiające frezowanie współbieżne profili rowków. Sześcioosiowe sterowanie Siemens i wrzeciono o wysokim momencie obrotowym zapewniają dokładne cięcie konturowe na hartowanych rolkach, skracając czas szlifowania. Zobacz produkt →
Innym powszechnym zastosowaniem jest cięcie nitkowatych żeber na walcach rowkowanych. Frezowanie współbieżne powoduje ostrzejszą krawędź grzbietu żebra, co wpływa na jakość produktu końcowego przy walcowaniu prętów i drutu. Dlatego też wysokowydajne frezarki walcowe CNC są programowane ze strategią kontrolowanego wznoszenia dla tych konturów.
Nie każda frezarka dobrze radzi sobie z cięciem wznoszącym. Maszyna musi mieć sztywną ramę, bezluzowy system podawania i wrzeciono, które może utrzymać moment obrotowy przy umiarkowanych prędkościach. W przypadku frezowania walcowego oznacza to zwykle maszynę z ciężką konstrukcją skrzynkową lub hartowaną prowadnicą, a nie frezarkę do lekkich zastosowań.
 Frezarka pionowa CNC XKV1800 ze wzmocnioną, wytrzymałą konstrukcją Ten pionowy młyn, zbudowany z myślą o stabilnym frezowaniu wznoszącym, ma hartowany kadłub i bezluzowe śruby kulowe. Duży skok roboczy i udźwig stołu 2000 kg pozwalają na obsługę ciężkich odlewów i części stalowych, zapewniając sztywność niezbędną do gładkiego cięcia twardych powierzchni. Zobacz produkt →
Wzmocnione frezarki CNC zostały zaprojektowane z myślą o tym. Zapewniają sztywność potrzebną do absorpcji wstrząsów wywołanych początkowym kontaktem wiórów i utrzymania dokładności podczas długich przejść na hartowanych powierzchniach walców.
Cięcie wspinaczkowe nie jest pojedynczą techniką; jest to decyzja, którą podejmujesz przy każdym przejściu. Użyj konwencjonalnego cięcia, aby przetrwać trudne, łuszczące się lub niestabilne warunki. Cięcia wznoszącego należy używać do przejść wykończeniowych, gdzie jakość powierzchni i trwałość narzędzia mają największe znaczenie. W nowoczesnych urządzeniach do frezowania walcowego CNC cięcie wznoszące powinno być częścią domyślnej strategii wykańczania.

Seria XK9350 Seria CNC Roll Rolka półksiężyca rowka rowka jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania rolki o ...
Zobacz szczegóły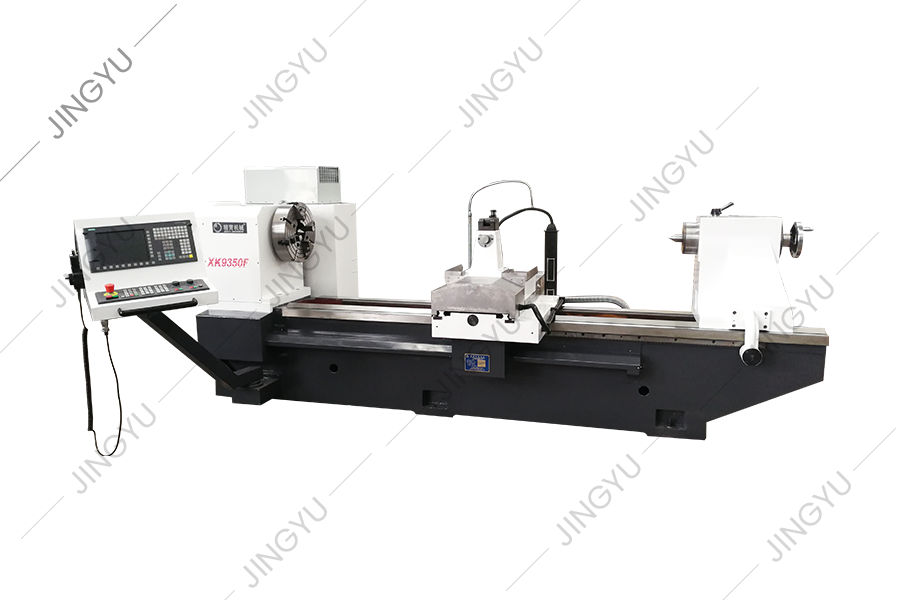
Seria XK9350 Seria CNC Roll Roll Crescent Rowling Maszyna jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania bułek o ...
Zobacz szczegóły
W związku z problemami przetwarzania stali stalowej, maszyna do mielenia rollowego XK8450 jest nowym typem maszyny do przetwarzania rowka CNC oprac...
Zobacz szczegóły
W świetle problemów z szybkim przetwarzaniem stali, maszyna do frezowania rollowego XK8450 CNC jest nowym typem maszyny do przetwarzania rowka CNC ...
Zobacz szczegóły
Ta seria narzędzi maszynowych służy głównie do przekazywania i przetwarzania bułek. Może również obrócić zewnętrzne koło i szyję z rolkami, a także...
Zobacz szczegóły
Ta seria narzędzi maszynowych służy głównie do przekazywania i przetwarzania bułek. Może również obrócić zewnętrzne koło i szyję z rolkami, a także...
Zobacz szczegóły
Wszystkie trzy osie maszyny to śruby kulowe 50 × P10 na poziomie P3, a proces montażu 2-endowego stałego pretensji służy do wzmocnienia sztywności ...
Zobacz szczegóły
MK8450 CNC Roll Sturet jest używany głównie do szorstkiego mielenia, półfinickiego szlifowania, drobnego szlifowania i szlifowania zewnętrznego kół...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Ta maszyna jest używana głównie do szlifowania i naprawy frezarki gwintowanego krzyżowego żebra, które może łatwo naprawić i szlifować krawędź frez...
Zobacz szczegółyNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, prowincja Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Prawa autorskie © Nantong Jingyu Machinery Co., Ltd. Wszelkie prawa zastrzeżone

