


Cat:CNC Roll Frezing Maszyna
Maszyna do notowania i znakowania CNC
Seria XK9350 Seria CNC Roll Rolka półksiężyca rowka rowka jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania rolki o ...
Zobacz szczegóły
Centrum serwisowe stali, które potrzebuje 600 identycznych wałów, każdy obrócony z tolerancją średnicy ± 0,01 mm, staje przed prostą decyzją: zaufać opiniom kilku wykwalifikowanych mechaników i zaakceptować różnice między częściami lub zlecić zadanie na tokarce CNC i pozwolić programowi utrzymać rozmiar przez całą zmianę. Krótka odpowiedź na to pytanie jest następująca: tokarka CNC to sterowana komputerowo tokarka, która obraca przedmiot wokół własnej osi, podczas gdy stałe narzędzie tnące podąża zaprogramowanymi ścieżkami w celu usunięcia materiału. Układ ten, składający się z części obrotowej i nieruchomego narzędzia, nazywany jest toczeniem i pozostaje najskuteczniejszym sposobem wytwarzania okrągłych elementów, takich jak wały, tarcze, tuleje, tuleje, a w przemyśle ciężkim – walców walcowniczych o masie kilku ton.
CNC oznacza komputerowe sterowanie numeryczne. Na tokarce przedmiot obrabiany jest mocowany w uchwycie lub tulei na wrzecionie i obracany z zaprogramowaną prędkością, podczas gdy narzędzie tnące jest posuwane wzdłuż dwóch głównych osi: X, która kontroluje średnicę i Z, która kontroluje długość. Maszyna wykonuje program części, zwykle napisany w kodzie G, a serwomotory ze sprzężeniem zwrotnym położenia przesuwają narzędzie do współrzędnych z dokładnością do setnych, a nawet tysięcznych milimetra.
Decydującym szczegółem jest to, co się obraca. Na tokarce obrabiany przedmiot obraca się; na frezarce narzędzie wiruje. Podział ten wyjaśnia, dlaczego tokarki są właścicielami rynku części okrągłych, a frezy dominują w częściach pryzmatycznych. Nowoczesne maszyny nieco zacierają granicę: dodanie oprzyrządowania napędzanego i osi C do wrzeciona tworzy tokarkę-frezarkę, która może wiercić otwory poprzeczne, wycinać płaskowniki i frezować profile sześciokątne bez wyjmowania części z uchwytu.
Sama technologia jest dojrzała. Sterowanie numeryczne pojawiło się w latach pięćdziesiątych XX wieku, a sterowanie komputerowe rozprzestrzeniło się w latach siedemdziesiątych i osiemdziesiątych XX wieku; od tego czasu zmieniły się koszty, użyteczność sterowania i niezawodność komponentów sprzężenia zwrotnego. W rezultacie sklepy niemal każdej wielkości obsługują tokarki CNC godzinami, a jeden operator obserwuje kilka maszyn.
Każda tokarka CNC, od kompaktowej jednostki stołowej po trzydziestotonową tokarkę walcową, jest zmontowana z tych samych grup rdzeni:
Jedna maszyna wykonuje większość prac tokarskich, ponieważ głowica rewolwerowa automatycznie wymienia narzędzia, a prowadnice mogą podążać dowolną zaprogramowaną ścieżką. Standardowe operacje to:
Większość zadań toczenia wykonuje tokarka 2-osiowa, poruszająca się tylko w osiach X i Z. Dodanie oprzyrządowania napędzanego i osi C pozwala uzyskać 3-osiową frezarko-tokarkę zdolną do wiercenia poprzecznego i frezowania. Wrzeciono pomocnicze przenosi część do drugiego wrzeciona w celu obróbki wstecznej, a konfiguracje z czterema lub większą liczbą osi umożliwiają jednoczesne cięcie wieloma narzędziami przy dużych pracach.
Tokarki poziome są układem domyślnym. Tokarki pionowe, w których wrzeciono jest skierowane do góry, a część leży płasko na stole obrotowym, nadają się do dużych i ciężkich tarcz, takich jak kołnierze, koła zamachowe i tarcze hamulcowe, ponieważ grawitacja osadza część zamiast zawieszać jej cały ciężar na szczękach uchwytu.
Z drugiej strony maszyny są budowane wokół przedmiotu obrabianego, a nie katalogu. Wytrzymałe tokarki poziome łączą w sobie wahania mierzone w setkach milimetrów z odległością między środkami wynoszącą 3500 mm i więcej, masywne łoża odlewane i podtrzymki podtrzymujące elementy obrabiane o masie kilku ton. Maszyny tej klasy istnieją, ponieważ standardowa tokarka, jakkolwiek dokładna, nigdy nie była wystarczająco sztywna do cięć wymaganych przez duże odkuwki.
 Wytrzymała tokarka CNC do walcowania Parametry techniczne Zobacz produkt →
Praktyczna różnica pojawia się w powtarzalności i tym, gdzie tkwi wartość: tokarka ręczna nagradza ręce operatora, podczas gdy tokarka CNC nagradza program i sztywność maszyny. Ogólna zasada dotycząca ogólnej obróbki stali polega na tym, że umiejętne ręczne toczenie utrzymuje się w granicach ±0,05 mm, podczas gdy zdrowa tokarka CNC utrzymuje ±0,01 mm lub więcej i powtarza to na części nr 600 równie wiernie, jak na części nr 1.
| Aspekt | Tokarka ręczna | Tokarka CNC |
|---|---|---|
| Kontrola | Pokrętła ręczne, tarcze, ocena operatora | Program G-code i serwonapędy |
| Typowa tolerancja | Około ±0,05 mm, w zależności od operatora | ±0,01 mm lub lepiej, w zależności od maszyny |
| Powtarzalność | Różni się w zależności od części | Spójne w całej partii |
| Złożone profile | Powolny, często potrzebuje narzędzi formierskich | Zaprogramowane kontury bez specjalnego oprzyrządowania |
| Ekonomiczna wielkość partii | Prace jednorazowe i naprawcze | Od małych serii po duże partie produkcyjne |
| Rola operatora | Ciągłe, ręczne cięcie | Programowanie, ładowanie i monitorowanie |
Walcownie stali pokazują, co musi przetrwać tokarka produkcyjna. Rolki robocze i rolki zapasowe tracą średnicę i ulegają zużyciu, które należy wymieniać zgodnie z harmonogramem. W walcach prętów zbrojeniowych znajdują się półksiężycowe rowki i kontury żeber, które należy dokładnie wycinać w miarę zużywania się, natomiast walcarki walcówki wytwarzają pierścienie walcowe, które wymagają stałej średnicy na całej powierzchni pierścienia.
Nic z tego nie przypomina toczenia w warsztacie pracy. Te elementy obrabiane są długie, ciężkie i trudne w obróbce, a także narażają każdą maszynę z lekkim łożem, dlatego w ogóle istnieją tokarki CNC na rolkach: wzmocnione łoża, ponadwymiarowe toczenia, podtrzymki stałe oceniane w tonach oraz elementy sterujące dostosowane do dużych średnic i powolnych, mocnych cięć. Specjalnie zbudowana tokarka CNC do walcowania jest skonfigurowana dla dokładnie tego cyklu pracy, a nabywcy porównujący maszyny dedykowane do pierścieni walcowych mogą zacząć od powodów, dla których tokarka CNC do pierścieni walcowych zdobyła własną kategorię.
 Wysokowydajna tokarka walcowa CNC Parametry techniczne Zobacz produkt →
Kiedy ten sam przedmiot obrabiany wymaga również frezowania rowków, a nie samego toczenia, połączone platformy frezująco-walcowe wycinają obie funkcje w jednym ustawieniu, co ma znaczenie, ponieważ ponowne mocowanie wielotonowego walca pomiędzy operacjami wiąże się z ryzykiem zarówno dokładności, jak i czasu.
Specyfikacje mają znaczenie tylko wtedy, gdy są dopasowane do części. Przejrzyj listę kontrolną w następującej kolejności:
Bezpieczeństwo należy do tej samej listy. Pełna ochrona, blokowane drzwi i przeszkoleni operatorzy powinni być częścią zakupu, a nie późniejszą refleksją, a nabywcy maszyn walcowych mogą przed oddaniem ciężkiej maszyny do użytku sprawdzić, jak poprawić bezpieczeństwo pracy tokarek walcowych CNC.
To samo rozumowanie ma zastosowanie, gdy jedna część wymaga zarówno toczenia, jak i frezowania. Precyzyjna tokarka walcowo-walcowa, która wykonuje obie operacje w jednym ustawieniu, eliminuje ryzyko wyrównania podczas przenoszenia ciężkiego komponentu między maszynami i często zwraca różnicę w cenie w ciągu pierwszego roku dzięki zmniejszonej obsłudze i mniejszej liczbie odrzuconych części.
Tokarka CNC sprowadza się do współpracy trzech rzeczy: wrzeciona, które obraca obrabiany przedmiot, prowadnic z serwonapędem, które pozycjonują stacjonarne narzędzia bez dryfu, oraz układu sterowania, który utrzymuje zaprogramowaną ścieżkę od pierwszej części do ostatniej. Wybierz maszynę 2-osiową do prostych okrągłych części, dodaj oprzyrządowanie napędzane, gdy funkcje się mnożą, i przejdź na wytrzymałe platformy z rolkami, gdy części ważą tony, a tolerancje nadal są odczytywane w setnych milimetra. Najpierw dopasuj maszynę do przedmiotu obrabianego, a następnie do broszury, a inwestycja zwróci się w partiach, które będą wychodzić z maszyny za każdym razem w tym samym rozmiarze.

Seria XK9350 Seria CNC Roll Rolka półksiężyca rowka rowka jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania rolki o ...
Zobacz szczegóły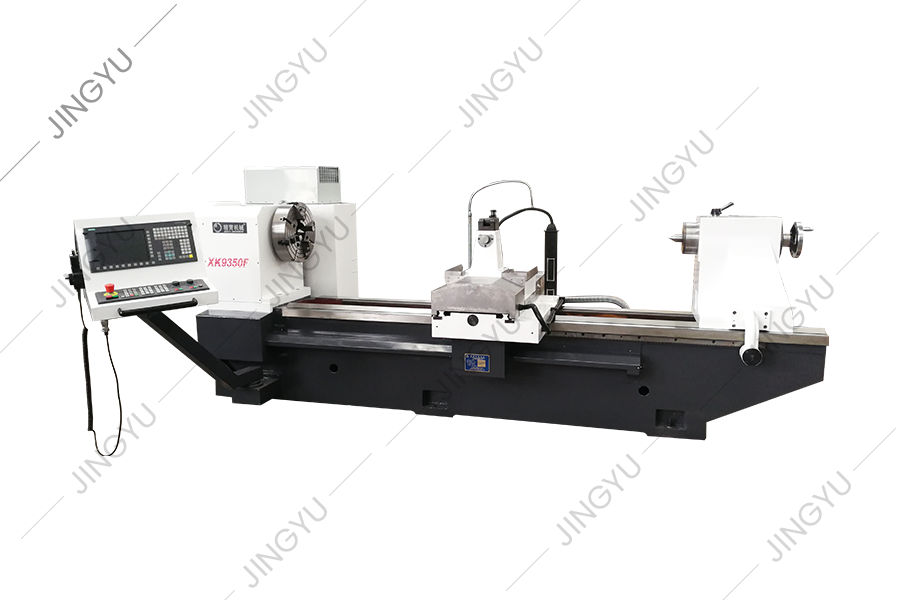
Seria XK9350 Seria CNC Roll Roll Crescent Rowling Maszyna jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania bułek o ...
Zobacz szczegóły
CK84 Seria CNC Roll tokarka przyjmuje system Siemens 828D CNC i jest napędzany przez silnik serwo. Projektując to narzędzie maszynowe, w pełni prze...
Zobacz szczegóły
Tokarka CNC CK450 nachylone łóżko przyjmuje niemiecki system sterowania Siemens. Wygląd, system operacyjny i system ochrony bezpieczeństwa narzędzi...
Zobacz szczegóły
MK8450 CNC Roll Sturet jest używany głównie do szorstkiego mielenia, półfinickiego szlifowania, drobnego szlifowania i szlifowania zewnętrznego kół...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Ta maszyna jest używana głównie do szlifowania i naprawy frezarki gwintowanego krzyżowego żebra, które może łatwo naprawić i szlifować krawędź frez...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Ta seria dotyczy głównie CNC Crescent Groove Mycining, aby zapewnić części noszące powszechne, takie jak uchwyty na narzędzia do mielenia, frezowan...
Zobacz szczegóły
Ta seria dostarcza głównie części noszących części do tokarów CNC, takich jak CBN Blades, PCD Blades, Proccs, Swuts itp.
Zobacz szczegółyNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, prowincja Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Prawa autorskie © Nantong Jingyu Machinery Co., Ltd. Wszelkie prawa zastrzeżone

