


Cat:CNC Roll Frezing Maszyna
CNC Roll Maszyna
Seria XK9350 Seria CNC Roll Roll Crescent Rowling Maszyna jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania bułek o ...
Zobacz szczegóły
Wejdź do dowolnego warsztatu mechanicznego, a tokarka jest koniem pociągowym, który zamienia surowe pręty w wały, tuleje i komponenty o precyzyjnych rozmiarach. Jednak różnica między czystym cięciem a złomowanym przedmiotem rzadko wynika z czystej mocy. Chodzi o metodę. Bezpieczna i dokładna obsługa tokarki sprowadza się do powtarzalnej sekwencji: sprawdź maszynę, bezpiecznie zamontuj obrabiany przedmiot, ustaw narzędzie na środku, wybierz realistyczną prędkość i posuw, a następnie wykonaj kontrolowane pierwsze cięcie. Nowy operator powinien także znać obrót tokarki i odległość pomiędzy kłami; próby obróbki mechanicznej przekraczające te ograniczenia mogą powodować wibracje i awarie narzędzi. Opanuj podstawową sekwencję, a każda następująca po niej operacja — planowanie, toczenie, rowkowanie i przecinanie — stanie się kwestią dokładnych pomiarów i drobnych korekt.
Zanim dotkniesz elementów sterujących, sprawdź tokarkę. Sprawdź, czy szczęki uchwytu są czyste i wolne od wiórów, imak narzędziowy jest dokręcony, a na prowadnicach znajduje się lekka warstwa oleju. Przed uruchomieniem wrzeciona upewnić się, że klucz do uchwytu został wyjęty z uchwytu. Ten prosty nawyk zapobiega najczęstszemu wypadkowi na tokarce: wyrzuceniu klucza do uchwytu z obracającego się zespołu. Sprawdź także, czy narzędzie tnące jest ostre i odpowiednio oszlifowane pod kątem materiału. Sprawdź poziom płynu chłodzącego, jeśli urządzenie używa chłodziwa i upewnij się, że miska na wióry nie jest przepełniona. Następnie oczyść obszar wokół maszyny. Luźne szmaty, narzędzia i surowiec należy umieszczać na stole warsztatowym, a nie na łożu tokarki.
Bezpieczeństwo na tokarce to nie lista sloganów; jest to zbiór ograniczeń fizycznych. Zawsze noś okulary ochronne. Nie nosić rękawiczek, luźnych rękawów ani biżuterii, gdy wrzeciono pracuje. Nigdy nie sięgaj ponad obracający się przedmiot, aby usunąć wióry; zatrzymaj wrzeciono i użyj szczotki. Trzymaj ręce z dala od uchwytu i strefy cięcia. Jeśli obrabiany przedmiot zaczyna drgać lub drgać, zatrzymaj maszynę i napraw problem, zamiast go przepychać. Nigdy nie pozostawiaj włączonej maszyny bez nadzoru. Jeśli chcesz sprawdzić wykończenie powierzchni lub narzędzie, najpierw zatrzymaj wrzeciono. W przypadku operatorów przechodzących z tokarek ręcznych na tokarki CNC istnieją dodatkowe zagrożenia, takie jak zaprogramowane szybkie ruchy i automatyczna wymiana narzędzi. Praktyczne wskazówki dot poprawa bezpieczeństwa pracy na tokarkach walcowych CNC omawia te sytuacje bardziej szczegółowo.
W przypadku większości zastosowań trójszczękowy uchwyt samocentrujący jest najszybszym sposobem mocowania przedmiotów okrągłych. Upewnij się, że obrabiany przedmiot jest całkowicie osadzony, a szczęki zaciskają się na okrągłej powierzchni, a nie na rogach. Pozostawić tylko tyle materiału, ile potrzeba do operacji; nadmierny zwis powoduje ugięcie i drgania. W przypadku długich wałów użyj środka konika lub podtrzymki stałej, aby podeprzeć dalszy koniec. W przypadku kwadratowych lub nieregularnych półfabrykatów należy przejść na niezależny uchwyt czteroszczękowy i wskazać część zgodnie z prawdą. Wydłuża to czas konfiguracji, ale jest to właściwy sposób mocowania materiału nieokrągłego. W przypadku walcowania ciężkich przedmiotów obrabiane elementy są często zbyt duże, aby pomieścić standardowy uchwyt, dlatego a Tokarka walcowa CNC wykorzystuje wzmocnione uchwyty i płyty czołowe zaprojektowane z myślą o dużej koncentryczności przy dużych obciążeniach.
 Hurtownia tokarek walcowych, dostawcy Maszyny Nantong Jingyu Co., Ltd. to chińska fabryka tokarek walcowych i dostawcy tokarek CNC, produkujący hurtowo tokarki walcowe na sprzedaż Zobacz produkt →
Narzędzie tnące należy ustawić końcówką dokładnie na linii środkowej wrzeciona. Zbyt wysoki zestaw narzędzi będzie się trzeć i zużywać; zbyt nisko ustawione narzędzie może powodować drgania lub wgłębianie się. W przypadku większości operacji toczenia narzędzie powinno zbliżać się do przedmiotu obrabianego pod kątem około 90 stopni bocznej krawędzi skrawającej, z wystarczającym prześwitem z przodu, aby uniknąć tarcia. Mocno dokręć imak narzędziowy i wykonaj próbne cięcie przed wykonaniem pełnego przejścia obróbkowego.
Na wynik wpływają trzy parametry skrawania: prędkość wrzeciona, posuw i głębokość skrawania. W przypadku toczenia ręcznego prędkość wrzeciona często wyraża się jako prędkość skrawania w metrach powierzchni na minutę. Wyższe prędkości i posuwy powodują szybsze usuwanie metalu, ale powodują również wzrost temperatury i zużycie narzędzia. Aby ustawić prędkość wrzeciona, należy skorzystać ze wzoru RPM = (prędkość skrawania × 1000) / (π × średnica przedmiotu obrabianego). W przypadku pręta ze stali miękkiej o średnicy 50 mm przy prędkości 30 m/min daje to około 190 obr./min. Bezpiecznym punktem wyjścia w przypadku stali miękkiej za pomocą narzędzi ze stali szybkotnącej jest prędkość skrawania wynosząca 25–35 metrów na minutę, posuw 0,1–0,3 milimetra na obrót i głębokość od 0,5 do 2,5 milimetra. Poniższa tabela podaje konserwatywne wartości początkowe; dostosować w oparciu o rzeczywisty stan przedmiotu obrabianego i narzędzia.
| Operacja | Prędkość skrawania (m/min) | Posuw (mm/obr.) | Głębokość cięcia (mm) |
|---|---|---|---|
| Zgrubne | 25 | 0,20–0,40 | 1,5–2,5 |
| Wykończenie | 30–40 | 0,05–0,15 | 0,20–0,50 |
W przypadku narzędzi węglikowych prędkości skrawania mogą być od dwóch do trzech razy wyższe. Ważne jest, aby zacząć konserwatywnie, słuchać dźwięku cięcia i zwiększać parametry tylko wtedy, gdy maszyna i narzędzie są stabilne.
W obliczu produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Toczenie proste zmniejsza średnicę przedmiotu obrabianego na całej długości. Użyj prawego narzędzia tokarskiego i poprowadź je od końca konika w kierunku wrzeciennika, chyba że tniesz aż do występu. Odmierz głębokość skrawania na podstawie średnicy i po każdym przejściu sprawdź średnicę suwmiarką lub mikrometrem, aby uniknąć części o zbyt dużych lub zbyt dużych średnicach. Płyn chłodzący powinien być równomiernie nanoszony na krawędź skrawającą, aby odprowadzić ciepło i poprawić wykończenie powierzchni.
W przypadku rowków należy ustawić narzędzie na żądaną szerokość i wsunąć je prosto na odpowiednią głębokość. W przypadku występu należy najpierw wykonać większą średnicę, a następnie mniejszą i wyrównać róg małym narzędziem. Do przecinania wykorzystuje się wąskie ostrze zasilane promieniowo z małą prędkością i dużą ilością płynu tnącego. W każdym przypadku należy zmniejszyć prędkość wrzeciona podczas obróbki powierzchni przerwanych lub głębokich rowków, aby zapobiec drganiom.
Dokładne skręcanie nie jest kwestią przypuszczenia. Po próbnym cięciu zatrzymaj wrzeciono i zmierz średnicę za pomocą zewnętrznego mikrometru lub suwmiarki. Porównaj pomiar z obiektem docelowym, a następnie użyj kołnierza mikrometrycznego z suwakiem krzyżowym, aby zwiększyć lub zmniejszyć głębokość. Gdy zbliżysz się do ostatecznego rozmiaru, wykonaj bardzo lekkie przejście i zmierz ponownie. Jeśli część jest większa na jednym końcu niż na drugim, konik jest niewspółliniowy; wyreguluj przesunięcie konika i wykonaj kolejne cięcie. Pamiętaj, że świeżo odcięta część może rozszerzyć się pod wpływem ciepła cięcia; jeśli potrzebujesz wąskiej tolerancji, przed ostatecznym pomiarem poczekaj, aż część ostygnie do temperatury pokojowej. Na tokarkach CNC obowiązują te same zasady, ale maszyna wykorzystuje zaprogramowane przesunięcia narzędzi, aby automatycznie dokonywać korekt rozmiaru.
Na tokarce ręcznej każda decyzja odbywa się w czasie rzeczywistym: operator ustawia prędkość, przesuwa wózek i odczytuje tarczę. Tokarka CNC przenosi większość tej odpowiedzialności na program. Operator nadal montuje przedmiot obrabiany, ustawia przesunięcia narzędzi i przeprowadza kontrolę pierwszego elementu, ale maszyna konsekwentnie kontroluje ścieżkę skrawania, posuw i prędkość wrzeciona. Jest to szczególnie cenne w przypadku skomplikowanych profili i powtarzalnych partii. W przypadku warsztatów toczących duże lub ciężkie rolki, precyzyjna tokarka CNC może obrabiać kontury, które wymagałyby kilku operacji ręcznych i dedykowanych narzędzi kształtowych. CNC umożliwia również sondowanie w trakcie procesu i automatyczną kompensację narzędzia, ale te funkcje zależą od dokładności wstępnej konfiguracji. Jednak znajomość przez operatora podstaw cięcia pozostaje kluczowa; program CNC nie jest w stanie naprawić tępej płytki, niepewnego przedmiotu obrabianego lub złego przesunięcia.
Obsługa tokarki to nie pojedyncza umiejętność, ale łańcuch drobnych decyzji. Zacznij od czystej maszyny i ostrego narzędzia, trzymaj sztywno przedmiot obrabiany, wybieraj rozsądne prędkości i mierz na każdym kroku. Niezależnie od tego, czy używasz maszyny ręcznej, czy modelu CNC, te podstawy decydują o tym, czy produkujesz dobre części, czy złom. Informacje o produkcie dla operatorów i inżynierów instalacji, którzy chcą porównać opcje maszyn Nantong Jingyu Machinery stanowi praktyczny punkt wyjścia do oceny tokarek walcowych, szlifierek i frezarek.
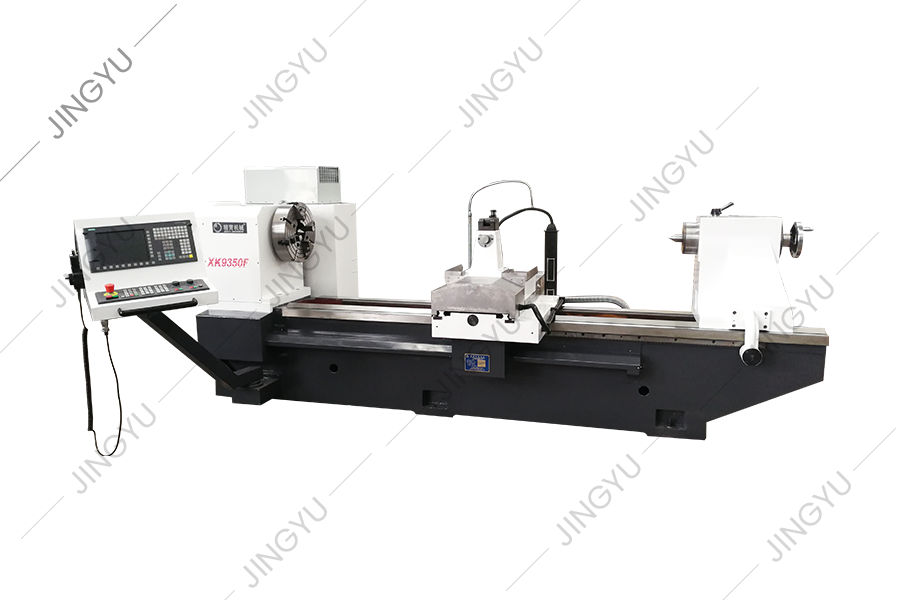
Seria XK9350 Seria CNC Roll Roll Crescent Rowling Maszyna jest modernizowanym produktem typu XK500, który jest odpowiedni do przetwarzania bułek o ...
Zobacz szczegóły
W związku z problemami przetwarzania stali stalowej, maszyna do mielenia rollowego XK8450 jest nowym typem maszyny do przetwarzania rowka CNC oprac...
Zobacz szczegóły
W świetle problemów z szybkim przetwarzaniem stali, maszyna do frezowania rollowego XK8450 CNC jest nowym typem maszyny do przetwarzania rowka CNC ...
Zobacz szczegóły
Ta seria narzędzi maszynowych służy głównie do przekazywania i przetwarzania bułek. Może również obrócić zewnętrzne koło i szyję z rolkami, a także...
Zobacz szczegóły
Maszyna mielenia wzmocniona przez CNC przyjmuje pełne podstęp wrzeciona, a część transmisji wrzeciona przyjmuje przekładnie z precyzją ponad 6 pozi...
Zobacz szczegóły
Obecnie grawerowanie wzorów w kraju i za granicą ogólnie przyjmuje metodę elektrolizy, zwykłe poziome frezowanie maszyn do mielenia i inne metody p...
Zobacz szczegóły
Ta maszyna jest używana głównie do szlifowania i naprawy frezarki gwintowanego krzyżowego żebra, które może łatwo naprawić i szlifować krawędź frez...
Zobacz szczegóły
To narzędzie maszynowe jest nowym rodzajem maszyn do rowkowania CNC opracowanego w oparciu o serię maszyn do mielenia Roll CNC oraz po pełnych bada...
Zobacz szczegóły
Ta seria dotyczy głównie CNC Crescent Groove Mycining, aby zapewnić części noszące powszechne, takie jak uchwyty na narzędzia do mielenia, frezowan...
Zobacz szczegóły
Ta seria dostarcza głównie części noszących części do tokarów CNC, takich jak CBN Blades, PCD Blades, Proccs, Swuts itp.
Zobacz szczegółyNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, prowincja Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Prawa autorskie © Nantong Jingyu Machinery Co., Ltd. Wszelkie prawa zastrzeżone

